- Dom
- O nas
- Produkty
- Plastikowa suszarka mieszająca
- Prasa ważąca
- Kruszarka do tworzyw sztucznych
- Maszyna do recyklingu niszczarki odpadów
- Przemysłowy agregat chłodniczy
- Maszyna do pomiaru temperatury formy
- Przenośnik podający
- Plastikowa suszarka do włosów
- Maszyna przesiewowa
- Granulator folii
- Inny plastikowy sprzęt pomocniczy
- System automatyzacji granulacji wytłaczania
- Kompletny system automatyki do formowania wtryskowego
- Sprawy
- Aktualności
- Pobierać
- Wyślij zapytanie
- Skontaktuj się z nami

Maszyna do recyklingu niszczarki: praktyczny przewodnik po wyborze i wdrożeniu — od zasady do rozwiązań na miejscu
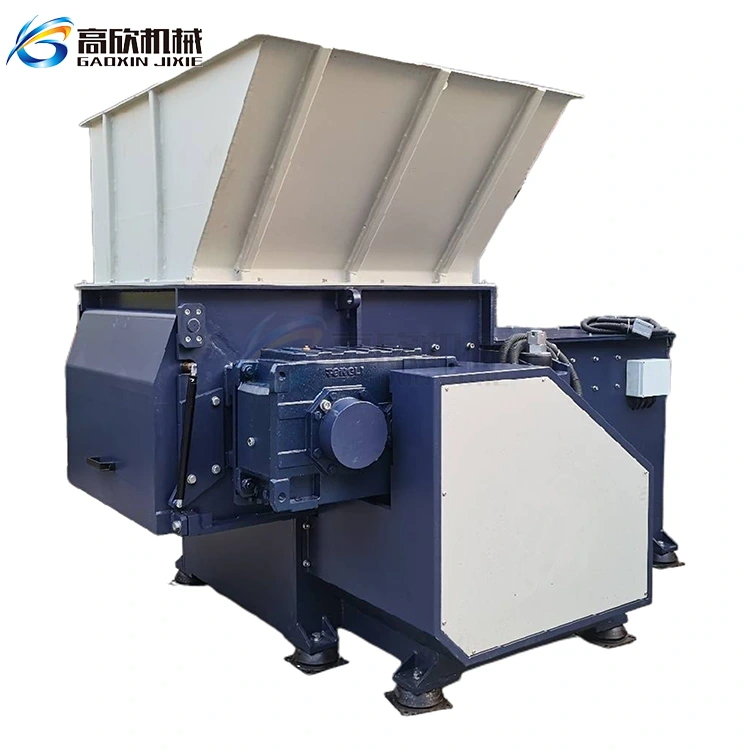
Jeśli popełnisz błąd w pierwszym kroku przy wyborzerozdrabniacz śmieci,reszta linii recyklingu będzie wąskim gardłem od pierwszego dnia. Wiele zakładów charakteryzuje się albo niewystarczającą wydajnością, albo częstym pękaniem ostrzy – podstawową przyczyną jest prawie zawsze niedopasowanie właściwości materiału do specyfikacji maszyny. W tym artykule omówiono logikę wyboru, rzeczywiste parametry i najczęstsze pułapki, dzięki czemu można zrobić to dobrze za pierwszym razem.
Czym właściwie jest niszczarka – i czym różni się od granulatora?
Wiele osób używa zamiennie terminów „rozdrabniacz” i „granulator”. To kosztowne nieporozumienie.
Niszczarka działa z niską prędkością (zwykle 20–80 obr./min) i wysokim momentem obrotowym. Został zaprojektowany do obsługi nieporęcznych, ponadgabarytowych i niejednorodnych surowców – na przykład całych bel butelek PET, dużych beczek HDPE lub zderzaków samochodowych. Nie wymaga czystego wejścia; toleruje nawet domieszane gwoździe, kamienie i inne zanieczyszczenia. Zadaniem rozdrabniacza jest główne rozdrabnianie materiału w postaci kawałków o wielkości 30–150 mm.
Z kolei granulator pracuje z dużą prędkością i ma ostre noże tnące. Wymaga stosunkowo jednolitego, wstępnie zwymiarowanego materiału wejściowego i wytwarza znacznie drobniejsze cząstki, które można bezpośrednio poddać granulacji lub wytłaczaniu. Granulator znajduje się za etapem rozdrabniania.
Prosta zasada: niszczarka jest „tropicielem”; granulator jest „narzędziem wykańczającym”.
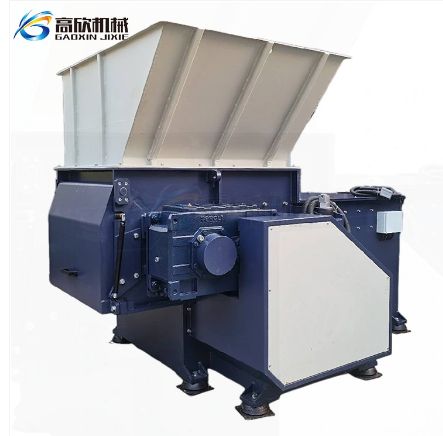
Który z trzech głównych typów niszczarek wybrać?
Trzy najpopularniejsze konfiguracje na rynku to rozdrabniacze jednowałowe, dwuwałowe i czterowałowe. Wybór niewłaściwego typu jest jednym z najczęstszych – i kosztownych – błędów w branży.
| Typ maszyny | Zasada działania | Odpowiednie materiały | Zakres przepustowości | Przedział cenowy (USD) |
|---|---|---|---|---|
| Jednowałowy | Jeden wał obrotowy; Rozmiar wyjściowy kontrolowany przez dolny ekran | Folie, torby tkane, butelki PET, wytłoczki wtryskowe | 200–2 000 kg/h | 10 000–40 000 dolarów |
| Dwuwałowy | Dwa przeciwbieżne wały; działanie ścinające i rozdzierające | Beczki HDPE, rury PCV, zderzaki samochodowe, mieszane sztywne tworzywa sztuczne | 500–5 000 kg/h | 25 000–80 000 dolarów |
| Czterowałowy | Cztery wały z dwustopniowym ścinaniem; bardziej jednolite wyjście | Zmieszane odpady komunalne stałe (MSW), przygotowanie RDF/SRF | 1 000–10 000+ kg/h | 60 000–250 000+ |
Wytyczne dotyczące wyboru:
Lekkie, stosunkowo czyste materiały (np. folie opakowaniowe, butelki) → Pojedynczy wał jest wystarczający, opłacalny i zapewnia dobrą kontrolę wielkości wyjściowej.Grube, sztywne lub mieszane odpady przemysłowe (zawierające drobne metale) → Dwuwałowy – wyższy moment obrotowy, lepsza odporność na wstrząsy.
Złożony skład materiału, wysokie wymagania dotyczące czystości lub podawanie do sortowników optycznych / linii produkcyjnych RDF → Czterowałowy – zapewnia stałą jednorodność wyjściową w jednym przebiegu.
Rzeczywiste parametry rozdrabniaczy dwuwałowych (sprzęt wyprodukowany w Chinach):
| Model | Moc (kW) | Komora rozdrabniająca (mm) | Wydajność (kg/h) | Masa netto (kg) |
|---|---|---|---|---|
| RSCF612 | 45+45 | 1220×650 | 5 000–10 000 | 7000 |
| RSC812 | 75+75 | 1220×800 | 10 000–20 000 | 10 000 |
| RSC912 | 90+90 | 1220×900 | 20 000–25 000 | 11 500 |
| RSC1016 | 110+110 | 1600×1000 | 30 000–50 000 | 13 000 |
Ważne: są to górne limity pojemności. Rzeczywista wydajność zależy w dużej mierze od materiału — później omówimy sposób obliczania rzeczywistej wydajności.
Najbardziej pomijany krok: wstępna obróbka czołowa
Wielu właścicieli zakładów zakłada, że rozdrabniacz może „zjeść wszystko” i po prostu wyrzuca surowe odpady prosto do kosza. Rezultat? Częste zacięcia, zepsute ostrza i nieplanowane przestoje.
Podawanie surowych, nieprzetworzonych odpadów bezpośrednio do rozdrabniacza to najszybszy sposób na uszkodzenie noży i spowodowanie poważnych zatorów.
Prawidłowo zaprojektowana linia podczyszczania powinna obejmować:
-
Otwieracz do worków — całe worki owinięte wokół wału powodują zatrzymanie maszyny; worki należy najpierw rozerwać i odgazować.
-
Przesiewacz bębnowy (otwór 80–150 mm) — usuwa drobny piasek, piasek i substancje organiczne, które nie wymagają rozdrabniania, zmniejszając obciążenie rozdrabniacza o 15–30%.
-
Nadpasmowy separator magnetyczny — gwoździe, śruby i resztki żelaza mogą zniszczyć ostrza w ciągu kilku godzin; zawieszony magnes musi je wyciągnąć przed niszczarką.
-
Ręczne/optyczne stacje sortujące – usuwaj niebezpieczne przedmioty, takie jak butle z gazem, baterie i duże kawałki szkła, które mogą spowodować katastrofalne szkody.
W przypadku stosunkowo czystego złomu przemysłowego (np. ścinków produkcyjnych) obróbka wstępna jest prostsza: sortowanie według rodzaju żywicy (PET vs. HDPE vs. PP). Jeżeli celem jest produkcja paliwa RDF, dopuszczalne jest zasilanie mieszanym strumieniem.
Rzeczywista przepustowość — nie daj się zwieść numerom na tabliczce znamionowej
Wydajność podana na tabliczce znamionowej maszyny jest mierzona w idealnych warunkach — czyste płatki HDPE, ciągłe podawanie, zero przerw. W rzeczywistych operacjach, przy zanieczyszczeniach, wahaniach gęstości i zawartości wilgoci, rzeczywista wydajność jest często o połowę niższa lub nawet mniejsza od deklarowanej wartości.
Praktyczne dwuetapowe obliczanie przepustowości:
Krok 1 — Zastosuj współczynnik twardości materiału (MHI):
-
Czyste butelki PET / HDPE → współczynnik 0,80–0,90
-
Mieszane sztywne tworzywa sztuczne → współczynnik 0,60–0,70
-
Zanieczyszczone miejskie mieszane tworzywa sztuczne → współczynnik 0,45–0,60
Krok 2 — Zastosuj współczynnik efektywności systemu (SEC), zwykle 0,70–0,85:
Rzeczywista moc wyjściowa = pojemność z tabliczki znamionowej × MHI × SEK
Przykład: Maszyna o wydajności 2000 kg/h przetwarzająca mieszane sztywne tworzywa sztuczne (MHI = 0,65) przy wydajności pracy ciągłej (SEC = 0,75):
- 2000 × 0,65 × 0,75 = 975 kg/h
Oznacza to, że jeśli planujesz 15 ton dziennie (dwie 8-godzinne zmiany), teoretyczna wymagana wydajność wynosi co najmniej ~2000 kg/h. Kupując maszynę o wydajności 1000 kg/h w oparciu o etykietę, cała linia będzie niedożywiona.
Złota zasada: zawsze zwiększaj rozmiar o co najmniej jeden poziom. Niewymiarowy rozdrabniacz staje się wąskim gardłem dla całej rośliny. Pójście o krok wyżej zwiększa koszty krańcowe, ale zapewnia margines bezpieczeństwa, który zwraca się w postaci elastyczności operacyjnej.
Koszt utrzymania to prawdziwy wydatek
Zakup maszyny to dopiero początek. Całkowity koszt posiadania (TCO) zależy od żywotności ostrza, łatwości serwisowania i reakcji dostawcy.
Prawda o zużyciu ostrzy
Niszczarka to w zasadzie „gigantyczna para nożyczek” – tnie za pomocą siły ścinającej, a nie mielącej. Gdy krawędzie tnące stępią się, maszyna przestaje ciąć i zaczyna rozrywać i kruszyć materiał. Spada przepustowość, wzrasta zużycie energii, a silnik główny jest nadmiernie obciążony.
Żywotność ostrza różni się znacznie w zależności od materiału: ta sama niszczarka przetwarzająca mieszane tworzywa sztuczne może wymagać wymiany ostrza raz w roku, podczas gdy niszczenie opon może wymagać wymiany co miesiąc.
Kluczowe kwestie:
-
Materiał ostrza – stal narzędziowa D2 jest droższa na początku, ale wytrzymuje 2–3 razy dłużej niż standardowe ostrza ze stali węglowej w zastosowaniach ściernych.
-
Budżet na wymianę ostrza co 800–1500 godzin pracy w przypadku przetwarzania zanieczyszczonych lub ściernych surowców.
Czego szukać u dostawcy
Rzetelny dostawca powinien zapewniać:
-
Przejrzysta specyfikacja materiału ostrza i ocena twardości (zwykle 58–62 HRC dla stali klasy D2)
-
Łatwo dostępne części zamienne z udokumentowanym czasem realizacji
-
Wskazówki dotyczące instalacji i wsparcie przy uruchomieniu na miejscu
-
Dokumentacja techniczna, w tym schematy elektryczne i instrukcje konserwacji
Nie należy pomijać równania kosztów całkowitych. Maszyna, która kosztuje o 20% mniej na początku, ale ma o 50% krótszą żywotność ostrza i 6-tygodniowy czas dostawy części zamiennych, będzie kosztować znacznie więcej w ciągu pierwszych dwóch lat eksploatacji.
Praktyczna lista kontrolna przed zakupem
Odpowiedz na te sześć pytań przed podjęciem jakiejkolwiek decyzji – pokrywają one 80% ryzyka selekcji:
-
Ile ton potrzebujesz przetworzyć dziennie lub tygodniowo? — Określa poziom wydajności.
-
Jaki jest skład materiału? Jaki procent stanowi film? Sztywne kawałki? Zawartość wilgoci? Jakieś zanieczyszczenia metalem? — Określa typ maszyny.
-
Jaki jest wymagany wyjściowy rozmiar cząstek? Dalsze wykorzystanie – granulowanie, sortowanie optyczne czy produkcja paliwa RDF? — Określa rozmiar ekranu.
-
Ile jest dostępnej powierzchni? Rozdrabniacz oraz przenośniki podające/odprowadzające zajmują znacznie więcej miejsca niż sama powierzchnia maszyny.
-
Czy obsługa posprzedażna i dostawa części zamiennych są niezawodne? Czy dostawca posiada lokalny magazyn części? Jaki jest koszt jednego dnia przestoju w oczekiwaniu na części zamienne?
-
Czy budżet obejmuje instalację i uruchomienie? Przeznacz dodatkowe 10–15% ceny maszyny na instalację i integrację, zwłaszcza w przypadku podłączenia do istniejących systemów przenośników i sortowania.
Wybór Arozdrabniacz śmiecinie polega na wybieraniu maszyny z arkusza specyfikacji. Chodzi o systematyczne dopasowywanie właściwości materiałów, rzeczywistych wymagań dotyczących przepustowości, integracji linii i długoterminowych kosztów konserwacji z wyborem sprzętu. Tabela specyfikacji jest narzędziem, a nie odpowiedzią. Zainwestowanie czasu na wcześniejsze odrobienie pracy domowej pozwoli zaoszczędzić znacznie więcej na kosztach konserwacji i straconym czasie produkcji niż różnica w cenie pomiędzy opcjami wyposażenia.
Powiązane wiadomości
- Inteligentne transportowanie, zwiększanie wydajności produkcji — Twój wyspecjalizowany ekspert w zakresie rozwiązań w zakresie przenośników ślimakowych
- Zamiana odpadów w skarb, zamiana kamienia w złoto – otwieranie nowej ery rentowności i ekologicznego rozwoju recyklingu PET.
- Pionowe mieszalniki tworzyw sztucznych: usprawnianie precyzyjnego mieszania i wyznaczanie nowych standardów w inteligentnej produkcji tworzyw sztucznych
- Odzyskaj wartość swoich odpadów z tworzyw sztucznych dzięki rozdrabniaczowi tworzyw sztucznych Gaoxin — najlepszemu rozwiązaniu umożliwiającemu efektywny recykling
- Prasa ważąca: jak to działa i dlaczego ma to znaczenie dla nowoczesnych operacji recyklingu
- Poziomy mikser mieszający: praktyczny przewodnik po projektowaniu, zastosowaniach i trendach rynkowych
Zostaw mi wiadomość